

Draagbare stapelmachine
Cat:Hydraulische krachtbron uit de DC-serie
Deze hydraulische krachtbron voor draagbare stapelaars is ontworpen voor draagbare stapelaars en omvat een hogedruktandwielpomp, een gelijkstroommo...
Bekijk detailsEen hydraulische pomp gaat het langst mee als er drie dingen op schema en zonder uitzondering gebeuren: de vloeistof blijft schoon volgens minimaal ISO 4406 18/16/13 voor de meeste industriële systemen, de bedrijfstemperatuur blijft onder 180 graden Fahrenheit (82 graden Celsius) en de inlaatdruk daalt nooit laag genoeg om cavitatie mogelijk te maken. Als u één van deze zaken overslaat, zal de pomp voortijdig defect raken, meestal binnen twee jaar in plaats van de acht tot twaalf jaar die een goed onderhouden unit kan leveren. Dat is de korte versie. In de rest van deze handleiding wordt precies uitgelegd hoe u een onderhoudsprogramma rond deze drie pijlers opbouwt, hoe een goede onderhoudsroutine voor hydraulische pompstations er op papier uitziet, hoe u de vroege waarschuwingssignalen leest voordat een pomp vastloopt, wat het werkelijke kostenverschil is tussen reactieve reparatie en gepland onderhoud, en hoe verschillende pomptypen de onderhoudsaanpak veranderen.
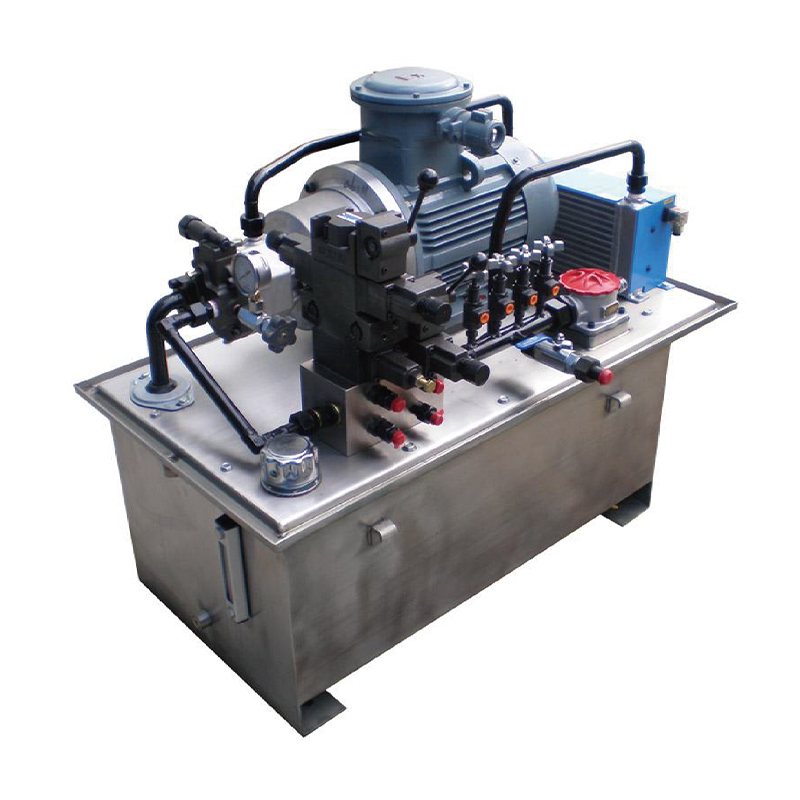
Het onderhoud van hydraulische pompen is geen enkele taak, het is een gelaagde discipline die dagelijkse visuele controles, wekelijkse vloeistofmonsters, maandelijkse componentinspecties en jaarlijkse demontage of revisie omvat, afhankelijk van de werkcyclus. Een hydraulisch pompstation, dat de pomp, het reservoir, de motor, de kleppen, de filtratie en de koeling bundelt in één geïntegreerde skid, voegt een extra laag toe omdat elk onderdeel in dat station de gezondheid van elk ander onderdeel beïnvloedt. Een vuil filter op het station verhoogt de slijtage van de pomp. Een zwakke koeler verhoogt de vloeistoftemperatuur en versnelt de degradatie van de afdichtingen. Een losse motorkoppeling introduceert trillingen die de pompas vermoeien. Geen van deze storingen vindt op zichzelf plaats, en dat is precies de reden waarom onderhoud moet worden gepland als een systeem in plaats van als een checklist voor alleen de pomp.
Voorzieningen die het onderhoud van hydraulische pompen als een bijzaak beschouwen, hebben de neiging de kosten van die beslissing op het slechtst mogelijke moment te ontdekken, meestal halverwege de productie, wanneer een pomp zonder waarschuwing vastloopt. Faciliteiten die het behandelen als een geplande discipline, met gedocumenteerde intervallen, het volgen van trends en een gedefinieerd escalatiepad wanneer metingen buiten het normale bereik afwijken, rapporteren consistent minder ongeplande stilstanden en lagere totale eigendomskosten gedurende de levensduur van de apparatuur. Het verschil tussen deze twee uitkomsten heeft zelden te maken met het budget. Het komt erop neer dat het onderhoudsplan wordt opgeschreven, consistent wordt gevolgd en wordt aangepast op basis van echte gegevens in plaats van op giswerk.
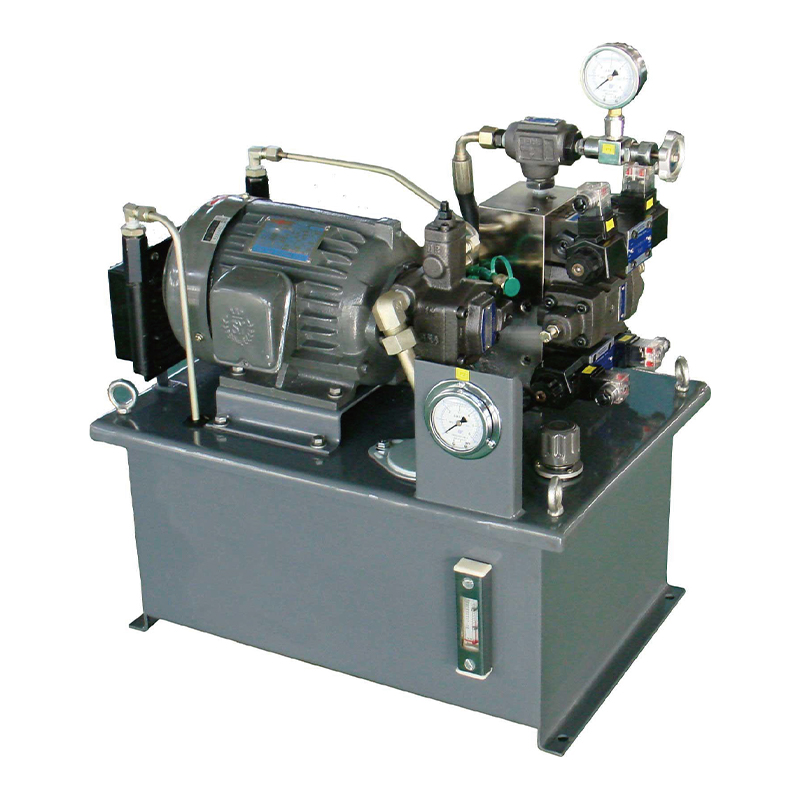
De meeste pompstoringen kondigen zich weken of maanden vóór de daadwerkelijke storing aan. De technici die deze signalen vroegtijdig opvangen, zijn degenen die een geplande reparatie in een weekend plannen, in plaats van te maken te krijgen met een ongeplande stilstand tijdens een productierun. Hier zijn de signalen die de moeite waard zijn om te volgen op elke hydraulische pomp en elk hydraulisch pompstation in een faciliteit.
Een jankend of kloppend geluid, door operators vaak omschreven als knikkers in een blikje, is het klassieke symptoom van cavitatie. Het gebeurt wanneer de pomp niet genoeg vloeistof kan aanzuigen om de pompkamer te vullen, meestal vanwege een beperkte aanzuigleiding, een ingeklapte slang of vloeistof die te koud en te stroperig is om goed te kunnen stromen. Als er niets aan wordt gedaan, erodeert cavitatie de interne onderdelen van de pomp binnen enkele dagen in plaats van maanden.
Elke stijging van 18 graden Fahrenheit boven de optimale werkingsband halveert de levensduur van hydraulische vloeistoffen grofweg, gebaseerd op de Arrhenius-reactiesnelheidsregel die algemeen wordt toegepast in de smeermiddelchemie. Een pomp die constant heet wordt, werkt harder dan zou moeten vanwege interne slijtage, of de koelcapaciteit van het station is achtergebleven bij de warmtebelasting.
Wanneer een cilinder die vroeger in vier seconden uitschoot, er nu zes nodig heeft, is interne lekkage over versleten pomponderdelen vaak de oorzaak. De volumetrische efficiëntie neemt af naarmate er ruimte ontstaat tussen de tandwielen, schoepen of zuigers en hun behuizingen, waardoor een groter deel van de pompopbrengst intern wordt gerecirculeerd in plaats van dat er werk wordt verricht.
Een analyserapport van gebruikte olie waaruit het stijgende aantal ijzer-, brons- of aluminiumdeeltjes blijkt, is een van de meest betrouwbare voorspellers van pompslijtage, vaak zichtbaar in laboratoriumgegevens acht tot twaalf weken voordat een pomp überhaupt een extern symptoom vertoont.
Een pomp- of motorkoppeling die meer trilt dan tijdens de inbedrijfstelling betekent meestal een verkeerde uitlijning, een versleten lager of een ongebalanceerde koppeling. Als de pomp blijft draaien, vermoeit die trilling eerst de pompasafdichting en daarna de as zelf.
Een systeemdrukmeter die vroeger stabiel bleef maar nu flikkert of langzaam naar beneden zakt onder belasting, wijst op een falende ontlastklep of een pomp die niet langer zijn nominale vermogen kan behouden, die beide onmiddellijke inspectie vereisen.
Vloeistof die er schuimig uitziet op het kijkglas van het reservoir betekent meestal dat er ergens in het aanzuig- of retourcircuit lucht wordt meegevoerd. Vloeistof die er melkachtig of troebel uitziet, wijst op waterverontreiniging, waardoor de afbraak van additieven wordt versneld en interne corrosie van pomponderdelen wordt bevorderd.
Een aandrijfmotor die merkbaar meer stroom trekt dan de basislijnwaarde, bij dezelfde belasting en snelheid, signaleert vaak interne pompweerstand door versleten lagers, een verbogen as of vuil dat zich in de pompkamer bevindt en de vrije rotatie beperkt.
Geen van deze tekenen op zichzelf is een bewijs van een dreigend falen, maar als er twee of meer tegelijk verschijnen, vooral een stijgende temperatuur in combinatie met langzamere cyclustijden, zou een inspectie van het volgende geplande interval naar de huidige week moeten worden verplaatst. Wachten op een enkel dramatisch symptoom, zoals een plotseling totaal verlies van druk, betekent bijna altijd dat het venster voor een gecontroleerde, geplande reparatie al gesloten is.
Het onderstaande schema geeft weer wat de meeste bouwers van apparatuur aanbevelen voor middelzware industriële hydraulische pompen en hydraulische pompstations die één tot twee ploegen per dag draaien. Pompen die continu in drie ploegen werken, mobiele apparatuur of stoffige omgevingen moeten elk interval één niveau lager zetten, wat betekent dat de maandelijkse taken naar tweewekelijks gaan, enzovoort.
| Interval | Taak | Wat te controleren |
|---|---|---|
| Dagelijks | Visuele en auditieve inspectie | Vloeistofpeil, lekkages bij fittingen en asafdichting, abnormaal geluid, meterstanden afwijken van de basislijn |
| Wekelijks | Filterindicatorcontrole | Bypassindicatorstatus, drukverschil over filters, staat van reservoirontluchtingsdop |
| Maandelijks | Vloeistofbemonstering | Deeltjestelling volgens ISO 4406, watergehalte, viscositeit, uitputting van additieven |
| Driemaandelijks | Mechanische inspectie | Uitlijning van de koppeling, aanhaalmoment van de montagebouten, toestand van de slang en fitting, reinheid van de koelribben |
| Halfjaarlijks | Prestatieverificatie | Debiettest ten opzichte van de nominale capaciteit, de kraakdruk van de ontlastklep, de timing van de cilindercyclus |
| Jaarlijks | Beoordeling van componentenrevisie | Vervanging van de asafdichting, toestand van de lagers, meting van de interne speling, herkalibratie van de ontlastklep |
Faciliteiten die dit gefaseerde schema hanteren en daadwerkelijk het vloeistofbemonsteringsinterval volgen, melden doorgaans dat de levensduur van de pomp met verlengt 40 tot 60 procent vergeleken met faciliteiten die alleen reageren op zichtbare lekken of geluid, een patroon dat consequent wordt gedocumenteerd in casestudy's over onderhoud in de vloeistofkrachtindustrie en in literatuur over betrouwbaarheidstechniek.
Het toewijzen van duidelijk eigenaarschap aan elk interval is net zo belangrijk als het interval zelf. Dagelijkse controles kunnen het beste worden uitgevoerd door machinebedieners die al elke dienst met de apparatuur in aanraking komen en ongewone zaken kunnen signaleren voordat het een werkorder wordt. Wekelijkse en maandelijkse taken vallen doorgaans toe aan een onderhoudsmonteur met een training voor vloeistofmonstername. Kwartaal- en jaarlijkse taken rechtvaardigen vaak het inschakelen van een specialist die bekend is met het specifieke pomptype, vooral voor het meten van de interne speling, waarvoor precisiegereedschap en ervaring nodig zijn om de resultaten correct te interpreteren.
| Interval | Typische eigenaar | Documentatie nodig |
|---|---|---|
| Dagelijks | Machine-operator | Invoer in het ploegenlogboek waarin eventuele afwijkingen van de basislijn worden opgemerkt |
| Wekelijks / Monthly | Onderhoudstechnicus | Filterwissellogboek, laboratoriumrapport voor vloeistofmonsters, update van trendgrafiek |
| Driemaandelijks / Annually | Serviceteam van een specialist of fabrikant van originele uitrusting | Uitlijningsmeting, koppelwaarden, inspectierapport voor demontage |
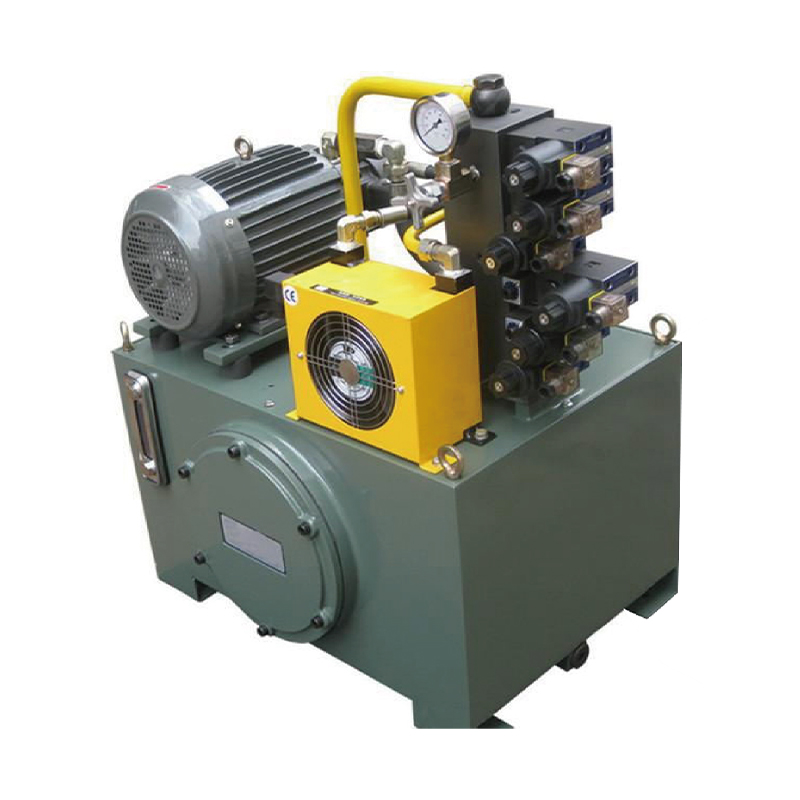
Een hydraulisch pompstation is meer dan een pomp die met bouten aan een tank is bevestigd. Het is een geïntegreerd samenstel van reservoir, motor, koppeling, pomp, richtings- en ontlastkleppen, filtratie, koeling en vaak een bedieningspaneel met druk- en temperatuursensoren. Het goed onderhouden van een hydraulisch pompstation betekent dat het hele skid als één onderling afhankelijk systeem wordt behandeld, in plaats van de pomp afzonderlijk te onderhouden.
Het reservoir verdient meer aandacht dan het gewoonlijk krijgt. Sediment bezinkt op de bodem van de tank gedurende maanden van gebruik, en als de retourleiding vloeistof direct boven de zuigleiding dumpt, wordt dat sediment rechtstreeks terug in de pomp getrokken. Een keerplaat die correct in het reservoir is geplaatst, samen met een aanzuigzeef die is afgestemd op het debiet van de pomp, voorkomt dit kortsluitingseffect en houdt deeltjes weg van de pompinlaat.
De motor-pompkoppeling is een ander gebied dat specifiek is voor de stationconfiguratie. Flexibele koppelingen compenseren een kleine verkeerde uitlijning, maar zijn niet ontworpen om een grove verkeerde uitlijning als gevolg van een slecht geïnstalleerde motorbasis te corrigeren. Een meetklokcontrole van de hoek- en parallelle uitlijning tijdens de inbedrijfstelling, en opnieuw na elke motorvervanging, voorkomt de meest voorkomende oorzaak van vroegtijdig falen van de pompasafdichting bij nieuwe stationinstallaties.
De grootte van het reservoir speelt ook een grotere rol bij de betrouwbaarheid van het station dan de meeste specificatiebladen suggereren. Een reservoir dat te klein is voor het debiet van de pomp geeft de vloeistof niet voldoende verblijftijd om meegevoerde lucht vrij te laten of deeltjes te bezinken voordat deze door de zuigleiding worden teruggetrokken, wat betekent dat de pomp voortdurend werkt met vloeistof die niet volledig is geconditioneerd. Een vaak genoemde richtlijn voor de maatvoering is een reservoirvolume van drie tot vijf keer het nominale debiet van de pomp per minuut, hoewel systemen met hoge warmtebelasting of agressieve cyclussnelheden er vaak baat bij hebben als de maatvoering aan de bovenkant van dat bereik ligt.
Instrumenten op het bedieningspaneel, indien aanwezig op een station, zijn alleen nuttig als deze gekalibreerd blijven. Een druktransducer of temperatuursensor die buiten de kalibratie is geraakt, kan een zich ontwikkelend probleem maandenlang maskeren, waardoor metingen worden weergegeven die er normaal uitzien terwijl de werkelijke toestand van de pomp verslechtert. Jaarlijkse kalibratie tegen een bekende referentiemeter, gecontroleerd bij de inbedrijfstelling en vervolgens jaarlijks daarna, houdt de instrumentatie betrouwbaar genoeg om daadwerkelijk vroege waarschuwingssignalen op te vangen in plaats van eenvoudigweg cijfers weer te geven die niemand volledig vertrouwt.
Tandwielpompen, schottenpompen en zuigerpompen verplaatsen allemaal hydraulische vloeistof, maar ze slijten verschillend en hebben daarom iets andere onderhoudswerkzaamheden nodig. Het toepassen van een onderhoudsmentaliteit voor een zuigerpomp op een tandwielpomp, of omgekeerd, heeft de neiging moeite te verspillen aan het controleren van dingen die zelden van belang zijn voor dat ontwerp, of de specifieke faalmodus te missen waar het ontwerp feitelijk vatbaar voor is.
| Pomptype | Primair slijtagepunt | Onderhoudsprioriteit |
|---|---|---|
| Tandwielpomp | Tandwieltandvlak en zijplaat slijtage | Vloeistofzuiverheid, omdat tandwielpompen zeer gevoelig zijn voor deeltjesverontreiniging |
| Schottenpomp | Vaanpunten en nokkenringoppervlak | Correcte viscositeit en reinheid, plus controle op vastzittende lamellen door vernisophoping |
| Axiale zuigerpomp | Zuigerschoenen, tuimelschijf en klepplaat | Bewaking van de afvoerstroom in de behuizing en vloeistofreinheid bij een strakkere ISO-doelstelling |
| Radiale zuigerpomp | Cilinderboring en zuigerveer slijtage | Inlaatdruk en vermijding van cavitatie, aangezien deze pompen gevoelig zijn voor uithongering |
Vooral zuigerpompen belonen veel aandacht voor de afvoerstroom van de behuizing, aangezien een stijgende afvoersnelheid bij constante bedrijfsdruk een van de eerste en meest betrouwbare indicatoren is van interne slijtage van de zuigerschoenen en de klepplaat. Veel fabrikanten van zuigerpompen publiceren een maximaal aanvaardbaar afvoerdebiet voor een gegeven verplaatsing en druk, en door de werkelijke meetwaarden met dat gepubliceerde cijfer op kwartaalbasis te vergelijken, worden slijtagetrends zichtbaar lang voordat prestatieverlies merkbaar wordt voor de operator die de machine bedient.
Verontreiniging is verantwoordelijk voor het merendeel van de defecten aan hydraulische pompen in bijna elk sectoronderzoek dat de afgelopen twintig jaar door vloeistofkrachtverenigingen is uitgevoerd, waarbij cijfers die gewoonlijk worden aangehaald tussen 70 en 85 procent van alle storingen terug te voeren zijn op deeltjes- of waterverontreiniging in de vloeistof. Het is nuttiger om te begrijpen waar de vervuiling het systeem binnenkomt dan simpelweg achteraf filteren.
Naast verontreiniging is beluchting de tweede meest voorkomende oorzaak, wat anders is dan cavitatie, hoewel deze twee vaak met elkaar worden verward. Beluchting vindt plaats wanneer lucht in de vloeistof wordt meegevoerd, meestal via een losse aanzuigfitting, een retourleiding die boven het vloeistofoppervlak spat, of een vloeistofniveau dat zo laag is gedaald dat de aanzuigleiding af en toe bloot komt te liggen. Beluchte vloeistof wordt onder druk samengedrukt in plaats van de kracht schoon over te brengen, wat sponsachtige cilinderbewegingen, oververhitting en versnelde pompslijtage veroorzaakt door de resulterende microcavitatie in de pompkamer zelf.
Een derde terugkerende oorzaak is simpelweg het bedienen van een pomp buiten het ontworpen bereik, of dat nu betekent dat de pomp draait op een druk boven het nominale maximum, draait op een snelheid waarvoor de pomp niet is ontworpen, of draait met een vloeistofviscositeit ver buiten het aanvaardbare bereik van de fabrikant. Elk van deze omstandigheden zal op zichzelf niet tot onmiddellijk falen leiden, maar ze vergroten de slijtage aanzienlijk in combinatie met zelfs gematigde vervuiling. Daarom kunnen twee installaties die op een identieke pomp draaien, een heel verschillende levensduur hebben, afhankelijk van hoe nauw ze zich houden aan het bedrijfsbereik van de fabrikant.
Een vierde oorzaak, die minder wordt besproken maar steeds vaker voorkomt naarmate faciliteiten de apparatuur harder belasten, is thermische cyclusvermoeidheid. Een pomp die elke ochtend koud start, onder belasting snel opwarmt en vervolgens 's nachts volledig afkoelt, ervaart herhaalde uitzetting en samentrekking van de interne componenten. Door jarenlang dagelijks gebruik draagt deze thermische spanning bij aan de verharding van de afdichting en kan perspassingscomponenten losmaken die oorspronkelijk met de juiste tussenkomst waren geïnstalleerd, zelfs zonder enige gebeurtenis die als duidelijke oorzaak van een fout op een werkorder zou verschijnen.
Filter nieuwe vloeistof voordat deze ooit in het reservoir komt, zelfs vloeistof rechtstreeks uit een afgesloten vat. Bij de productie en de scheepvaart worden deeltjes geïntroduceerd die niet altijd in de fabrieksreinheidsclassificaties worden weerspiegeld op het moment dat de vloeistof een faciliteit bereikt.
Zorg ervoor dat de koeler geschikt is voor de slechtste omgevingsomstandigheden, niet voor gemiddelde omstandigheden. Een koeler die de vloeistof op een milde dag op de gewenste temperatuur houdt, maar op een warme zomermiddag 20 graden laat stijgen, is te klein voor de toepassing.
Een schottenpomp en een zuigerpomp specificeren vaak verschillende viscositeitsklassen, zelfs in hetzelfde systeem, en koude startomstandigheden in onverwarmde faciliteiten kunnen de viscositeit bij het opstarten ver buiten het aanvaardbare bereik van de pompfabrikant duwen.
Losse pompmontagebouten veroorzaken trillingen die de as na verloop van tijd vermoeien, terwijl te vast aangedraaide bouten het pomphuis voldoende kunnen vervormen om de interne speling te veranderen. Beide foutrichtingen verkorten de levensduur van de pomp.
Eén enkel oliemonster vertelt u de huidige toestand. Een trend over zes opeenvolgende maandelijkse monsters vertelt u de mate van slijtage, wat feitelijk de resterende levensduur van de pomp voorspelt en waarmee een onderhoudsteam een revisie kan plannen vóór een ongeplande storing.
Door een koud systeem direct op volle druk te laten draaien, wordt de pomp gedwongen te werken tegen vloeistof die veel stroperiger is dan het ontwerppunt, waardoor de interne wrijving en de belasting op de asafdichting toenemen totdat de vloeistof een redelijke bedrijfstemperatuur bereikt. Een korte opwarmcyclus bij verminderde belasting beschermt de pomp bij elke opstart.
Het gebruik van één enkele goedgekeurde vloeistofspecificatie voor zoveel mogelijk compatibele apparatuur verkleint de kans op kruisbesmetting door het mengen van incompatibele additievenpakketten, en het vereenvoudigt het voorraadbeheer zodanig dat technici minder snel het verkeerde vat pakken tijdens het bijvullen.
Een werkorder waarop staat dat de afdichting is vervangen, vertelt een toekomstige technicus niets nuttigs. Een werkorder waarin staat dat de afdichting is vervangen vanwege een verkeerde uitlijning gemeten op 0,015 inch, gecorrigeerd tijdens het opnieuw installeren, geeft de volgende persoon die met een soortgelijke storing wordt geconfronteerd een echte voorsprong bij de diagnose.
ISO 4406-reinheidscodes beschrijven het aantal deeltjes in drie groottebereiken per milliliter vloeistof, gewoonlijk geschreven als drie cijfers, zoals 18/16/13. Lagere cijfers betekenen schonere vloeistof. De meeste industriële hydraulische pompen specificeren een doelzuiverheidsniveau, en als vloeistof twee of drie codes vuiler laat draaien dan dat doel, kan de levensduur van de pomp met de helft of meer worden verkort, volgens gegevens over de levensduur van lagers en pompfabrikanten die rechtstreeks verband houden met het aantal deeltjes.
Het watergehalte verdient aparte aandacht, los van de deeltjes. Zelfs kleine hoeveelheden opgelost water, vaak onder het niveau dat met het blote oog zichtbaar is, versnellen de uitputting van de additieven en kunnen micro-pitting op de interne onderdelen van de pomp veroorzaken via een proces dat lijkt op elektrische ontlading. Een vloeistofmonster dat er helder uitziet, kan nog steeds voldoende opgelost water bevatten om de levensduur van de pomponderdelen te verkorten. Dat is precies de reden waarom laboratoriumanalyse in plaats van visuele inspectie de enige betrouwbare manier is om de toestand van de vloeistof te bevestigen.
Viscositeitsindex en additieve uitputting ronden het beeld van de kernvloeistofanalyse af, naast het aantal deeltjes en het watergehalte. Een viscositeit die in beide richtingen meer dan grofweg tien procent afwijkt van de nominale waarde van de vloeistof, duidt op een thermische afbraak van de basisolie of op verontreiniging door een incompatibele vloeistof die tijdens het bijvullen is ingemengd. De uitputting van het additief, bijgehouden via metingen zoals het zuurgetal en de resterende concentratie antislijtageadditieven, geeft aan hoeveel nuttige levensduur er nog over is in de huidige vloeistoflading, zelfs als het aantal deeltjes en het watergehalte er allebei acceptabel uitzien.
| Parameter | Wat het meet | Wat een slechte lezing suggereert |
|---|---|---|
| Aantal deeltjes | Concentratie van vaste verontreinigende stoffen op grootte | Filtratieopening, interne slijtage die vuil veroorzaakt, of breuk in een afdichting |
| Watergehalte | Vochtpercentage in de vloeistof | Condensatie, defecte ontluchting of lekkage van de koeler waardoor koelvloeistof binnendringt |
| Viscositeit | Vloeistofdikte bij een referentietemperatuur | Thermische storing, verkeerde vloeistof bijgevuld of extreme bedrijfstemperatuur |
| Zuurgetal | Oxidatie- en additief uitputtingsniveau | Vloeistof nadert het einde van de nuttige levensduur |
Een goed uitgevoerd vloeistofanalyseprogramma stopt niet bij het ontvangen van het laboratoriumrapport. De echte waarde komt voort uit het uitzetten van elke parameter op een trendgrafiek over opeenvolgende bemonsteringsperioden, aangezien een enkele meting slechts een momentopname toont, terwijl een trendlijn de snelheid laat zien waarmee de vloeistof en de pomp verslijten. Een faciliteit die deze trends maandelijks beoordeelt en een gedocumenteerde drempelwaarde heeft voor wanneer een meting aanleiding geeft tot een inspectie in plaats van simpelweg een nieuw monster, verandert vloeistofanalyse van een papierwerk in een echte tool voor voorspellend onderhoud.
De roterende asafdichting is meestal het eerste onderdeel dat defect raakt op een hydraulische pomp, en faalt om voorspelbare redenen: overmatige afvoerdruk in de behuizing, verkeerde uitlijning van de as van de koppeling of eenvoudige verharding door veroudering van het afdichtingsmateriaal na jaren van hittewisselingen. Het proactief vervangen van een asafdichting met de door de fabrikant aanbevolen interval is veel goedkoper dan het vervangen van de afdichting, de as en de behuizing nadat een afdichtingsfout ervoor heeft gezorgd dat er vloeistof in het lager kan lekken en deze ook kan vernietigen.
Pomplagers verslijten door drie hoofdoorzaken: vloeistofverontreiniging die langs de afdichting dringt, overmatige zijbelasting door riemaandrijvingen of verkeerd uitgelijnde koppelingen, en eenvoudige vermoeidheid aan het einde van hun nominale levensduur. Een lager dat enige speling vertoont wanneer de as voorzichtig met de hand wordt geschommeld, gecontroleerd terwijl de pomp drukloos en vergrendeld is, moet worden vervangen en moet niet defect raken.
De koppeling die de motor met de pomp verbindt, absorbeert eventuele resterende verkeerde uitlijning die na installatie overblijft, en verschillende koppelingsontwerpen tolereren die verkeerde uitlijning op verschillende manieren. Elastomere spinkoppelingen tolereren kleine afwijkingen goed, maar gaan achteruit met de leeftijd en de hitte, waardoor speling ontstaat die tot uiting komt in de vorm van speling en trillingen lang voordat de koppeling zichtbaar barst. Door het koppelingsinzetstuk jaarlijks te inspecteren en proactief te vervangen in plaats van te wachten op zichtbare scheuren, worden zowel de pompasafdichting als de lagers beschermd tegen de trillingen die een versleten koppeling met zich meebrengt.
Wanneer een asafdichting vervangen moet worden, is de toestand van het asoppervlak zelf net zo belangrijk als de nieuwe afdichting. Een as die een slijtgroef heeft ontwikkeld op het contactpunt van de afdichting, vaak als gevolg van jaren waarin een enigszins geharde originele afdichting op één plek heeft gereden, zal ervoor zorgen dat een gloednieuwe afdichting binnen korte tijd weer gaat lekken, tenzij de as glad wordt gepolijst, wordt voorzien van een reparatiekraag met speedi-huls, of volledig wordt vervangen. Het overslaan van deze stap is een van de meest voorkomende redenen waarom een afdichtingsvervanging er niet in slaagt een lekprobleem permanent op te lossen.
| Symptoom | Waarschijnlijke oorzaak | Eerste diagnostische stap |
|---|---|---|
| Luid jankend geluid | Cavitatie door beperkte zuigkracht | Controleer de zuigleiding op knikken, verstopte zeef of laag vloeistofpeil |
| Pomp draait maar er wordt geen druk opgebouwd | Interne slijtage of vastzittende ontlastklep | Isoleer de ontlastklep en test opnieuw, controleer vervolgens de afvoerstroom van het pomphuis |
| Er lekt vloeistof bij de as | Versleten of verharde asafdichting | Inspecteer de afvoerdruk van de behuizing en de uitlijning van de koppeling voordat u de afdichting vervangt |
| Oververhitte vloeistof | Ondermaatse koeling of interne slip | Vergelijk de huidige vloeistoftemperatuur met de basisinbedrijfstellingsgegevens |
| Langzame of onregelmatige cilinderbeweging | Volumetrisch efficiëntieverlies | Meet het werkelijke debiet ten opzichte van het nominale debiet bij bedrijfsdruk |
| De pomp start niet of slaat af | Vastgelopen interne onderdelen of overbelasting van de motor | Controleer het stroomverbruik van de motor en draai de as met de hand als deze drukloos en vergrendeld is |
| Chatten of trillen onder belasting | Er zit lucht vast in het systeem of een vastzittende ontlastklep | Ontlucht de hoge punten in het circuit en inspecteer de ontlastklep op vastzittende spoel |
| Vloeistof is verkleurd of ruikt verbrand | Thermische afbraak door aanhoudende oververhitting | Stuur een vloeistofmonster voor laboratoriumanalyse en inspecteer de prestaties van de koeler |
Wanneer er een nieuw symptoom optreedt, weersta dan de drang om direct over te gaan tot het vervangen van de pomp. De meeste van de bovenstaande symptomen zijn terug te voeren op iets stroomopwaarts of stroomafwaarts van de pomp zelf, zoals een verstopt filter, een defecte koeler of een verkeerd uitgelijnde koppeling, die allemaal veel goedkoper te corrigeren zijn dan een onnodige vervanging van de pomp. Een korte, methodische diagnostische reeks, beginnend met de goedkoopste en gemakkelijkste controles eerst, identificeert gewoonlijk de ware oorzaak sneller dan gissen op basis van het meest dramatische symptoom.
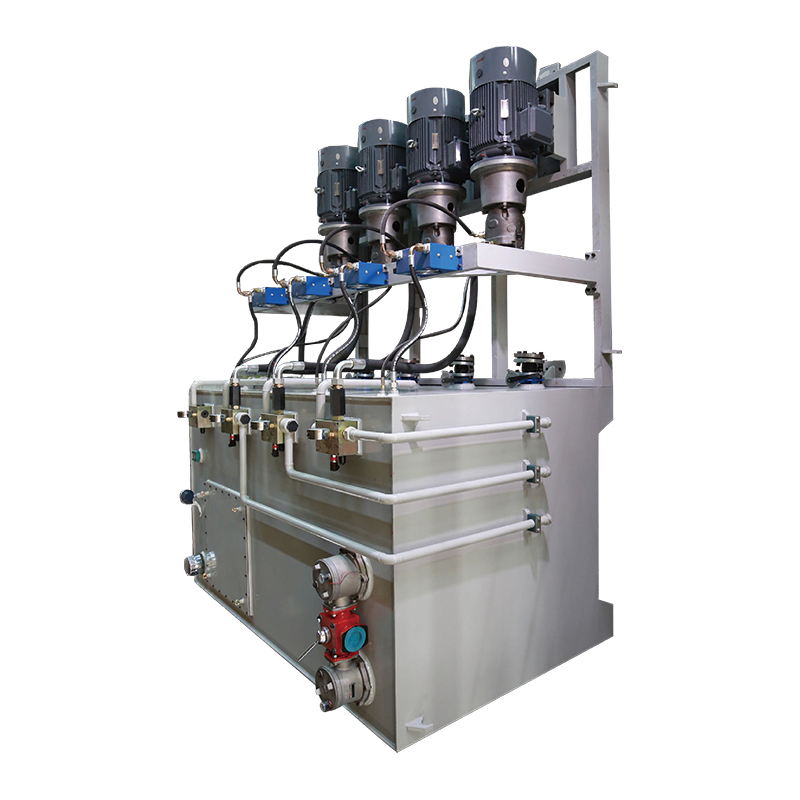
Naast handmatige inspectie en periodieke vloeistofmonsters installeert een groeiend aantal faciliteiten nu continue conditiebewaking op kritische hydraulische pompen en pompstations. Inline deeltjestellers bieden een live reinheidsmeting in plaats van te wachten op een maandelijks laboratoriummonster, waardoor een plotselinge besmettingsgebeurtenis, zoals een defecte afdichting elders in het circuit, binnen enkele uren in plaats van weken wordt opgemerkt. Trillingssensoren die op het pomphuis of motorlager zijn gemonteerd, kunnen de eerste stadia van lagerslijtage of verkeerde uitlijning detecteren, ruim voordat de trilling met de hand hoorbaar of merkbaar wordt.
Dankzij temperatuur- en druksensoren die in het besturingssysteem van een faciliteit worden ingevoerd, kunnen trendgrafieken automatisch worden gemaakt in plaats van te moeten vertrouwen op een technicus die de meterstanden handmatig registreert. Dit verbetert zowel de dataconsistentie als de tijd die de technicus vrijmaakt voor daadwerkelijke inspectie- en reparatiewerkzaamheden in plaats van voor het verzamelen van gegevens. Voor faciliteiten met kritieke apparatuur waar ongeplande downtime hoge kosten met zich meebrengt, betaalt de investering in hardware voor continue monitoring zichzelf doorgaans terug binnen de eerste voorkomen ongeplande storing.
Geen van deze technologieën vervangt de basisprincipes die eerder in deze handleiding zijn behandeld. Door continue monitoring worden afwijkingen sneller en met minder handarbeid opgespoord, maar de onderliggende onderhoudspraktijken, schone vloeistof, correcte temperatuur, juiste uitlijning en gedisciplineerde documentatie, blijven precies hetzelfde, ongeacht hoe de metingen worden verzameld.
Een goed geplande reserveonderdelenstrategie verkort de reparatietijd dramatisch wanneer een pomp onderhoud nodig heeft. Door een asafdichtingsset, een filterelement en een set pakkingen bij de hand te houden voor elke kritische pomp in een faciliteit, betekent dit dat een routinereparatie niet uitmondt in een langdurige stilstand, wachtend op de verzending van onderdelen. Voor pompen die een kritieke productielijn ondersteunen, gaan veel faciliteiten een stap verder en houden ze een volledig herbouwde reservepomp gereed om in te wisselen, waardoor de uitvaltijd wordt geminimaliseerd door de tijd die nodig is om fittingen los te koppelen en opnieuw aan te sluiten, in plaats van de tijd die nodig is om de defecte eenheid daadwerkelijk opnieuw op te bouwen.
Documentatie sluit rechtstreeks aan bij de onderdelenstrategie. Een onderhoudsbestand voor elke pomp waarin de oorspronkelijke inbedrijfstellingsgegevens, elk vloeistofanalyserapport, elke uitgevoerde reparatie met de hoofdoorzaak en de beschikbare reserveonderdelen worden vastgelegd, geeft elke technicus, inclusief iemand die niet bekend is met die specifieke machine, de context die nodig is om een probleem snel te diagnosticeren in plaats van helemaal opnieuw te beginnen. Voorzieningen die dit soort documentatie bijhouden, lossen herhaalde storingen sneller op dan voorzieningen die afhankelijk zijn van het geheugen van individuele technici, omdat het patroon achter een terugkerend probleem zichtbaar wordt in het schriftelijke dossier, zelfs als de technicus die de diagnose de eerste keer heeft gesteld, niet beschikbaar is.
Faciliteiten die de totale onderhoudsuitgaven bijhouden, komen er doorgaans achter dat een geplande herbouw van een hydraulische pomp, die op tijd wordt uitgevoerd terwijl de machine gedurende een geplande periode uitgeschakeld is, een fractie kost van een noodvervanging, inclusief spoedverzending van onderdelen, overuren en verloren productie tijdens ongeplande stilstand. Uit betrouwbaarheidsonderzoeken in de productiesectoren is herhaaldelijk gebleken dat er sprake is van ongeplande downtimekosten drie tot vijf keer hoger dan de equivalente geplande onderhoudskosten als productieverlies, versnelde vracht en overuren allemaal worden meegerekend.
Een hydraulisch pompstation dat tijdens een productierun uitvalt, kost niet alleen de prijs van de pomp. Het kost de stroomafwaartse apparatuur die stilstaat, de arbeidskrachten die staan te wachten en kunnen in veel gevallen niet meer werken, en in veel gevallen komt afgedankt materiaal halverwege de cyclus vast te zitten wanneer de hydraulische druk onverwachts verdwijnt. Het opbouwen van een onderhoudsbudget rond geplande vervanging van componenten, op basis van de eerder besproken trends op het gebied van vloeistofanalyse, blijkt consequent goedkoper over een levensduur van vijf tot tien jaar van apparatuur dan een run-to-failure-aanpak, ook al lijken de geplande onderhoudsuitgaven van maand tot maand groter.
Er zijn ook minder zichtbare kosten die de moeite waard zijn om rekening mee te houden, namelijk de slijtage die een worstelende pomp toebrengt aan de rest van het hydraulische circuit voordat deze uiteindelijk volledig uitvalt. Een pomp die met een verminderd volumetrisch rendement draait, dwingt de rest van het systeem om te compenseren, vaak door middel van hogere cyclustijden, een grotere warmteontwikkeling over het hele circuit en extra belasting van kleppen en cilinders die een minder consistente stroomtoevoer tegenwerken. Tegen de tijd dat een dergelijke pomp uiteindelijk wordt vervangen, is het gebruikelijk dat er versnelde slijtage optreedt aan onderdelen elders in het systeem die geen aandacht nodig hadden gehad als de pomp eerder een onderhoudsbeurt had gehad.
De meeste industriële systemen wisselen vloeistof op basis van de toestand in plaats van op basis van een vast kalenderinterval, op basis van de maandelijkse vloeistofanalyseresultaten. Als algemeen referentiepunt plannen veel faciliteiten een volledige vloeistofverversing ergens tussen de 2.000 en 4.000 bedrijfsuren, maar een systeem met uitstekende filtratie en koele bedrijfstemperaturen kan veel verder gaan, terwijl een systeem dat heet wordt of zich in een stoffige omgeving bevindt, de vloeistof mogelijk eerder moet verversen.
Een goed onderhouden industriële hydraulische pomp gaat gewoonlijk 8 tot 12 jaar of 15.000 tot 20.000 bedrijfsuren mee voordat een grote revisie nodig is, hoewel dit aanzienlijk varieert afhankelijk van de bedrijfscyclus, de reinheid van de vloeistof en de bedrijfstemperatuur. Pompen die in slecht gefilterde systemen of bij hoge temperaturen draaien, kunnen binnen twee jaar defect raken.
Sommige stations in constant koude omgevingsomstandigheden draaien zonder actieve koeling en zijn voor de warmteafvoer afhankelijk van het reservoiroppervlak en de omgevingslucht, maar dit hangt volledig af van de inschakelduur en de belasting. Een station dat continu onder hoge belasting staat, zal meer warmte genereren dan passieve koeling kan afvoeren, ongeacht de omgevingstemperatuur.
Geleidelijk drukverlies is bijna altijd interne slijtage die de speling tussen bewegende componenten vergroot, waardoor de interne lekkage toeneemt en de volumetrische efficiëntie in de loop van de tijd afneemt. Dit verschilt van een plotseling drukverlies, dat vaker wijst op een mechanisch defect, zoals een gebroken as, een vastgelopen onderdeel of een ontlastklep die open blijft staan.
Herbouwen is vaak de voordeligere keuze als het pomphuis en de as nog steeds binnen de toleranties vallen, aangezien het huis doorgaans een aanzienlijk deel van de totale pompkosten vertegenwoordigt. Een herbouw waarbij afdichtingen, lagers en versleten interne componenten worden vervangen, kan een pomp weer in de buurt van de oorspronkelijke prestaties brengen tegen aanzienlijk lagere kosten dan een volledig vervangende eenheid.
De meest betrouwbare manier is een vloeistofanalyserapport waarin de werkelijke ISO-reinheidscode wordt vergeleken met de doelcode van de pompfabrikant. Als de vloeistof consequent twee of meer codes test die vuiler zijn dan het doel, moet de filtercapaciteit, de filtermicronclassificatie of de filterplaatsing in het circuit waarschijnlijk opnieuw worden geëvalueerd in plaats van simpelweg de filterelementen vaker te vervangen.
Ja. Tandwielpompen zijn vooral gevoelig voor de reinheid van vloeistoffen, omdat deeltjes rechtstreeks de tandwieltanden en zijplaten beschadigen, terwijl zuigerpompen het meest profiteren van nauwlettend toezicht op de afvoerstroom van de behuizing, waardoor interne slijtage van de zuigerschoenen en klepplaat aan het licht komt lang voordat er een duidelijke prestatiedaling optreedt.
De afvoerstroom in de behuizing is de kleine hoeveelheid vloeistof die intern langs de pomponderdelen lekt en via een speciale afvoerleiding naar het reservoir terugvloeit in plaats van nuttig werk te doen. Een stijgend afvoerdebiet bij dezelfde bedrijfsdruk is een van de eerste en meest meetbare tekenen van interne pompslijtage, vooral bij zuigerpompen.
Of redundantie zinvol is, hangt af van hoe duur downtime is voor de specifieke toepassing. Faciliteiten die continu hoogwaardige productie draaien, rechtvaardigen vaak een reservepomp op hetzelfde station, die automatisch wordt ingeschakeld bij drukval, aangezien de kosten van de extra pomp klein zijn vergeleken met zelfs maar één uur ongepland productieverlies.
Ernstige vervuiling, zoals het plotseling binnendringen van grove deeltjes uit een defect filter of een gescheurde afdichting elders in het circuit, kan binnen enkele uren na continu gebruik de interne onderdelen van de pomp zichtbaar beschadigen. Chronische verontreiniging op laag niveau werkt langzamer, waardoor de levensduur doorgaans met maanden wordt verkort in plaats van onmiddellijke schade te veroorzaken. Daarom signaleert trendgebaseerde vloeistofanalyse deze lang voordat een plotselinge storing zich voordoet.
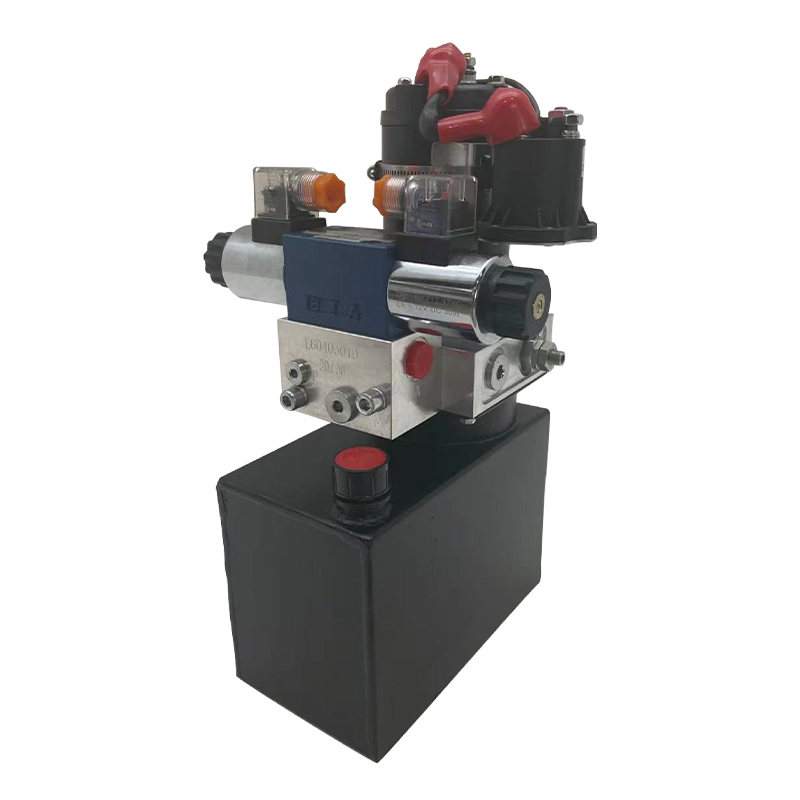
Deze hydraulische krachtbron voor draagbare stapelaars is ontworpen voor draagbare stapelaars en omvat een hogedruktandwielpomp, een gelijkstroommo...
Bekijk details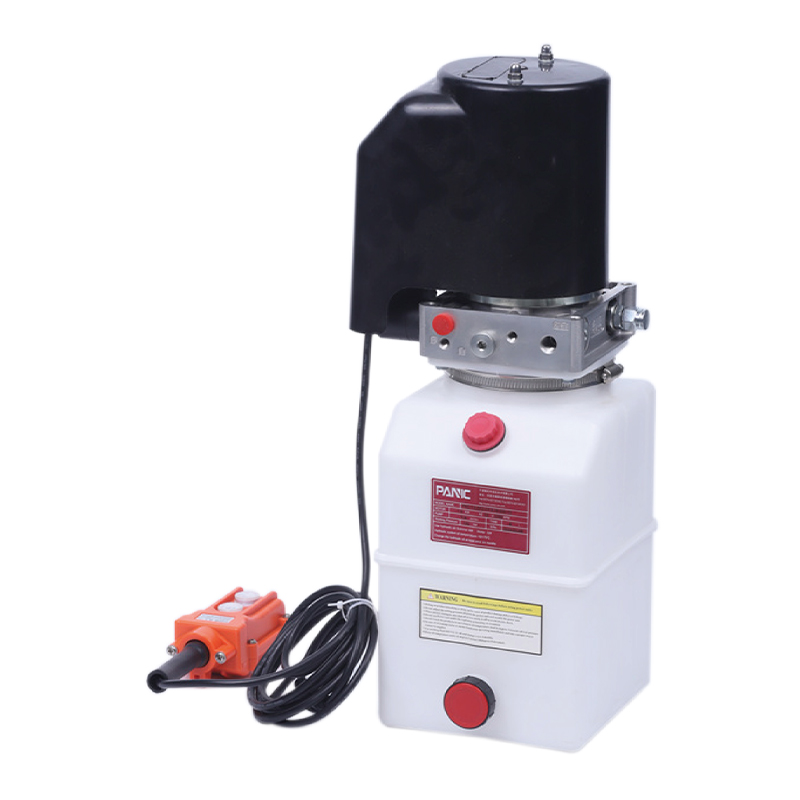
Dit hydraulische aggregaat is speciaal ontworpen voor dumptrailers. Het is geïntegreerd door een hogedruktandwielpomp, een DC-koolborstelmachine, e...
Bekijk details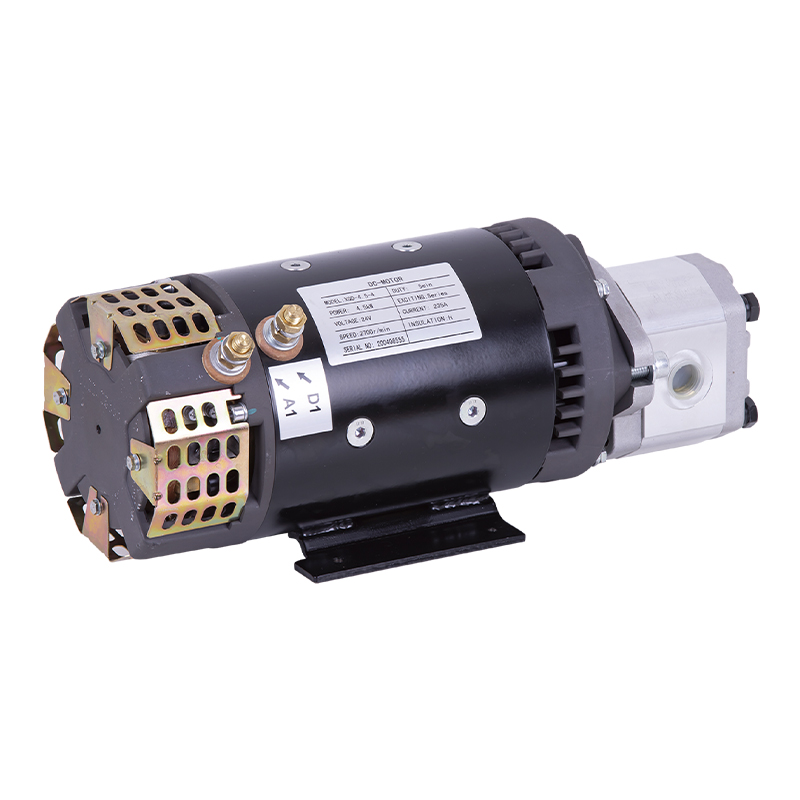
Dit hydraulische pompstation is speciaal ontworpen voor een zelfrijdend luchtwerkvoertuig. Het bestaat uit 2 series tandwielpompen met zij-inlaat e...
Bekijk details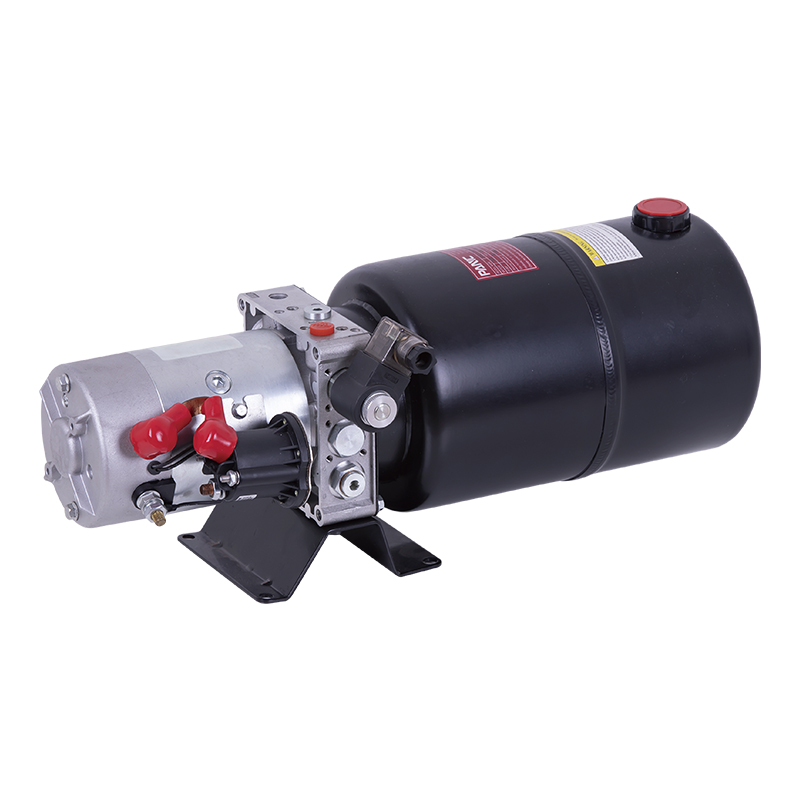
Deze DC enkelwerkende aandrijfeenheid is ontworpen voor mobiele hydraulische hefplatforms. Het biedt een efficiënte en betrouwbare oplossing voor h...
Bekijk details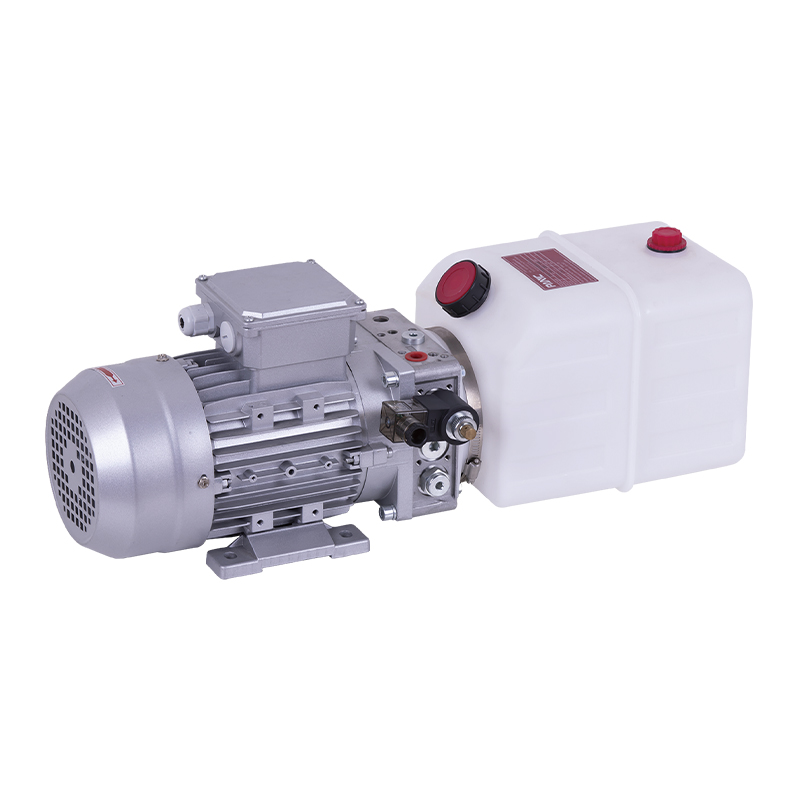
Deze aandrijfeenheid van het hefplatform is ontworpen voor hydraulische hefplatforms en integreert een hogedruktandwielpomp, AC-motor, centraal kle...
Bekijk details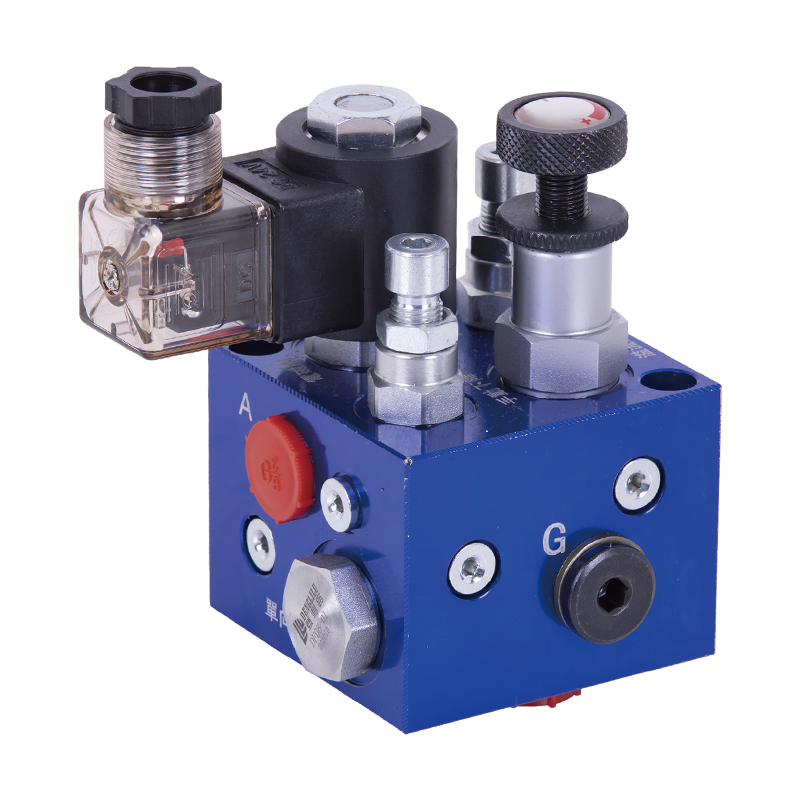
ET-serie hydraulische hefplatformklepgroep is speciaal ontworpen voor verschillende hydraulische hefplatforms. Het kan de hefactie nauwkeurig regel...
Bekijk details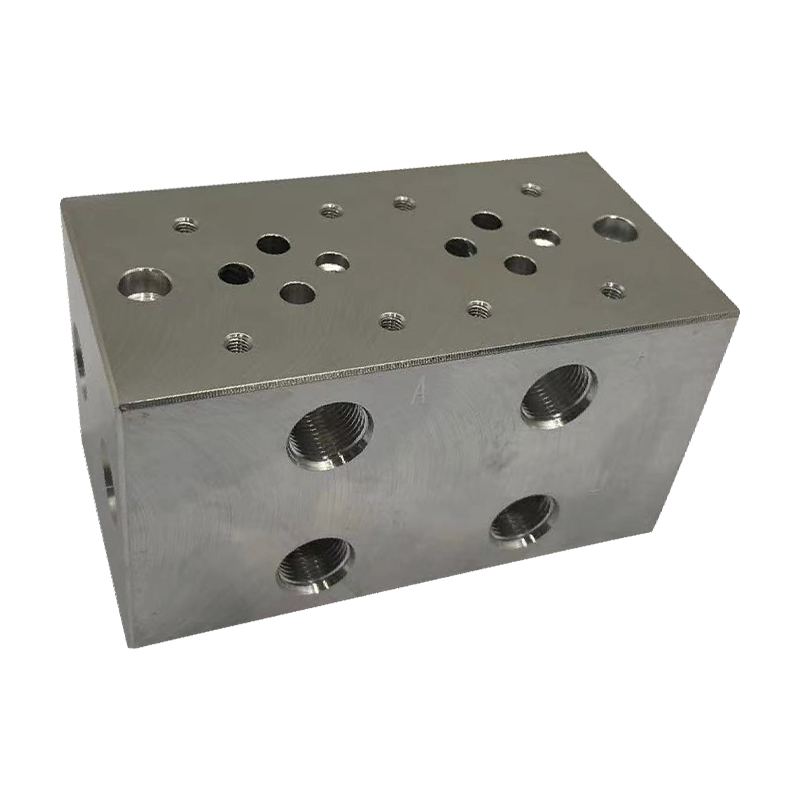
Het hydraulisch geïntegreerde kleppenblok met meerdere verbindingen is een efficiënt geïntegreerd onderdeel van het hydraulische systeem, inclusief...
Bekijk details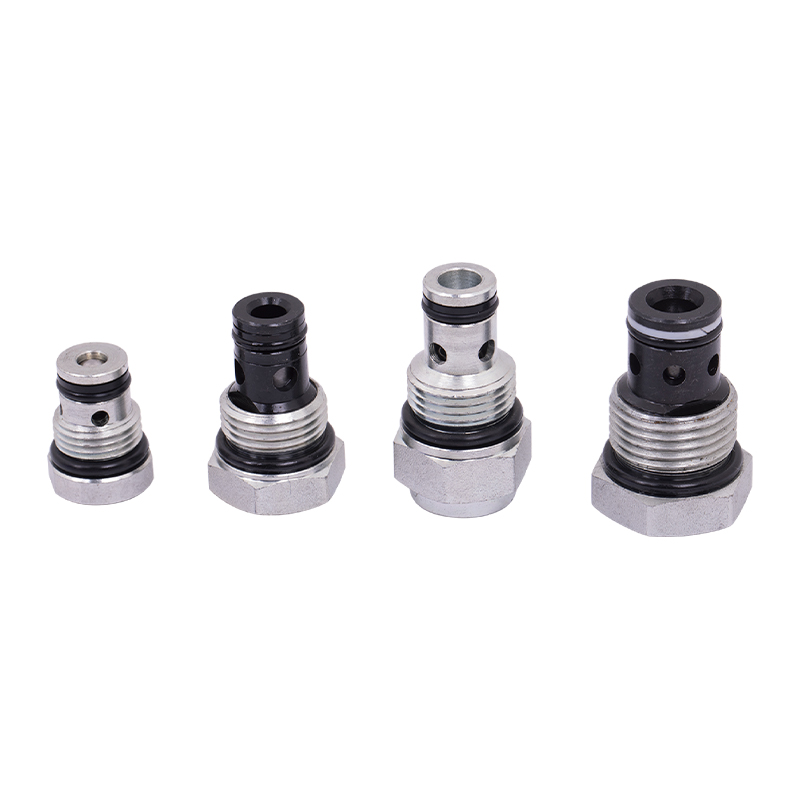
De terugslagklep van de aandrijfeenheid (ook wel terugslagklep genoemd) is een belangrijk onderdeel voor het regelen van de eenrichtingsstroom van ...
Bekijk details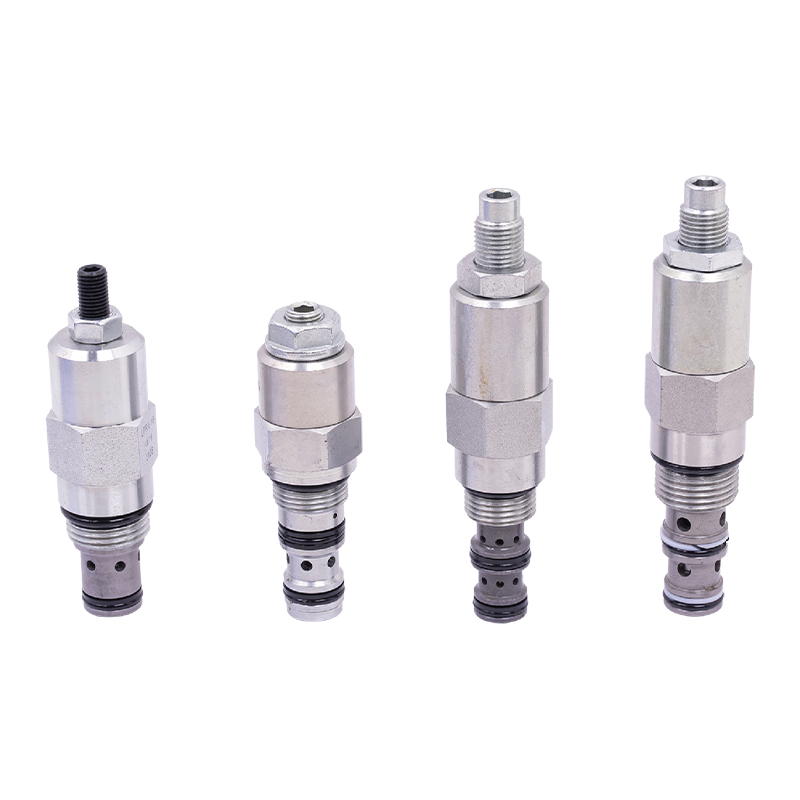
De regelklep is een belangrijk apparaat dat wordt gebruikt in industriële besturingssystemen om parameters zoals vloeistofstroom, druk en temperatu...
Bekijk details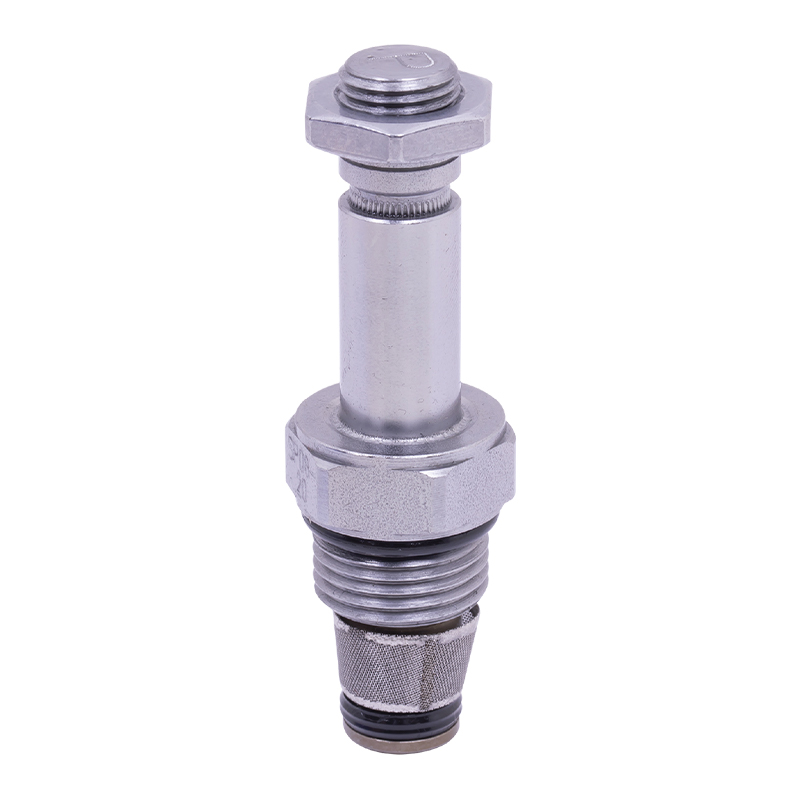
Proportionele klep is een sleutelcomponent voor het realiseren van een continue en nauwkeurige regeling van de stroom of druk in het hydraulische s...
Bekijk details
Tongji Road nr. 12, Simen Town, Yuyao City

+86-0574-62130352
+86-18905846028

+86-0574-62130353

Copyright© Ningbo Panic Hydraulic Technology Co., Ltd. Alle rechten voorbehouden.